发动机,被誉为汽车的“心脏”,其性能、可靠性与寿命在很大程度上取决于装配质量。发动机总装(发动机装配)是将数百个经过精密加工的零部件,按照严格的技术规范与工艺流程,组合成一个能够稳定输出动力的完整系统的过程。它不仅是机械制造的终点,更是品质控制的起点。
一、装配前的准备:洁净与校验
发动机装配对环境洁净度要求极高,微小的金属碎屑或灰尘都可能导致运动副异常磨损、油道堵塞甚至拉缸。因此,总装车间通常为恒温、恒湿的洁净空间,所有零部件在上线前必须经过彻底清洗与烘干。装配人员需依据工艺文件核对零件型号、批次及关键尺寸,对缸体、曲轴、连杆、活塞等核心件进行分组选配,确保配合间隙处于设计公差范围内。例如,活塞与气缸壁的间隙需精确到微米级,过大将导致窜气、敲缸,过小则可能引起拉缸。
二、装配流程:模块化与顺序控制
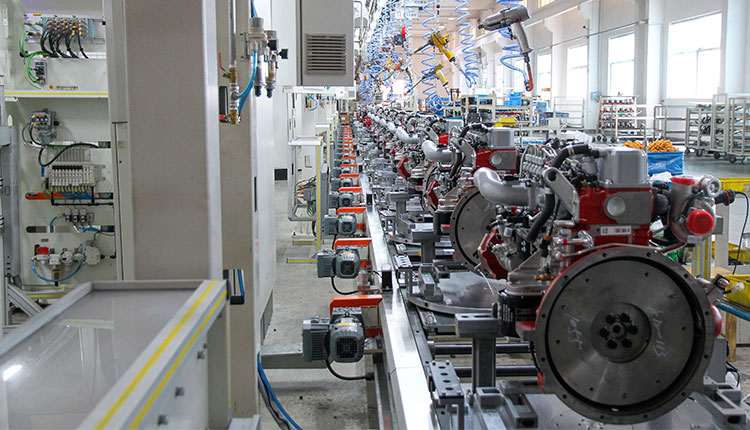
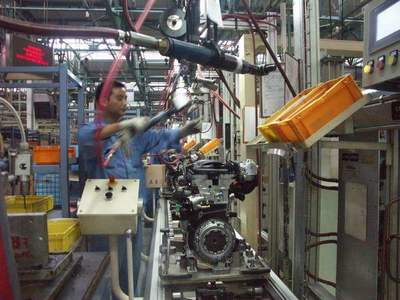
现代发动机总装普遍采用模块化流水线作业,依次完成缸体总成、曲柄连杆机构、配气机构、润滑系统、冷却系统、进排气系统及电气系统的装配。
1. 缸体与曲轴装配
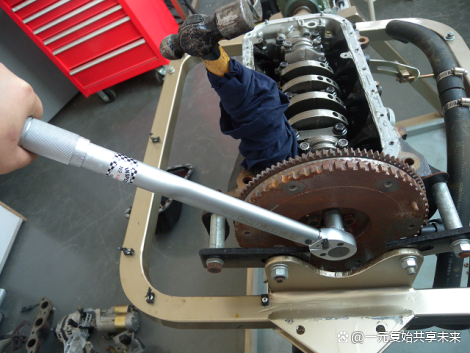
首先将曲轴主轴瓦按编号装入缸体主轴承座,使用专用工装吊装曲轴,按规定的顺序和扭矩拧紧主轴承盖螺栓。拧紧过程多采用扭矩-转角法,以保证轴瓦过盈量的一致性。装配后需检测曲轴的轴向间隙与回转阻力,确保转动灵活且无卡滞。
2. 活塞连杆总成装配
将活塞环按要求方向套装于活塞,注意各道环的开口错开120度;连杆与活塞销的连接需保证对中。随后使用专用导向工具将活塞连杆总成装入气缸,避免刮伤缸壁。连杆螺栓同样按扭矩-转角法拧紧,并检查连杆大头与曲轴的侧隙。
3. 配气机构装配
安装气缸盖前需确认缸垫方向正确,缸盖螺栓必须从中央向两端交叉分次拧紧,以防止缸盖变形。凸轮轴的安装需对正时标记,正时链条或皮带的张紧度要符合规范,否则将影响配气相位,导致动力下降或气门与活塞干涉。气门间隙的调整(或液压挺柱的预紧)需逐缸进行。
4. 附件与管路连接
随后装配油底壳、机油泵、水泵、发电机、起动机、进排气歧管等附件。所有密封面需涂覆密封胶或安装密封垫,油管、水管接头按规定扭矩紧固,防止渗漏。线束插接器需锁止到位,传感器间隙符合要求。
三、关键控制点:扭矩、清洁度与标记
发动机总装中,螺栓紧固扭矩是最核心的工艺参数之一。关键螺栓(如缸盖螺栓、连杆螺栓、主轴承盖螺栓)均需使用高精度扭矩扳手或伺服拧紧机,并实时记录拧紧曲线。扭矩不足可能导致连接松动、漏气漏油;扭矩过大则可能引起螺栓屈服或零件变形。
清洁度控制贯穿始终。装配过程中需对油道、水道进行吹扫,并对关键摩擦副涂抹洁净的装配油。正时标记、方向标记(如活塞向前标记)的确认是防止装配错位的最后防线。
四、装配后的检验与测试
总装完成的发动机需经过冷试或热试。冷试通过电机拖动发动机运转,采集扭矩、进排气压力、振动及机油压力等信号,快速判断装配质量;热试则让发动机实际点火运行,检查怠速稳定性、加速响应、有无异响及泄漏。对于高性能发动机,还需进行台架性能试验,验证功率、扭矩及燃油消耗率。
所有关键拧紧数据、检测结果均需上传至制造执行系统(MES),实现质量追溯到单台发动机、单个工位及操作人员。
五、
发动机总装是一项融合了精密机械、材料科学与人机工程的系统工程。它要求每一个动作标准、每一道工序严谨、每一次检测可靠。只有将“差不多”变为“零缺陷”,才能让这颗“心脏”在万千车辆中稳健跳动,为用户提供持久而强劲的动力。