发动机作为现代工业的核心动力装备,其装配质量直接决定了整机的性能、可靠性与使用寿命。随着研发智造理念的深入渗透,传统依赖人工经验与刚性节拍的发动机装配模式正经历一场深刻变革。本文从研发与智造融合的视角,系统探讨发动机装配领域的关键技术路径与实施策略,为制造企业提供可落地的参考框架。
一、研发智造对发动机装配提出的新要求
研发智造的本质是将产品研发阶段的数字模型与制造现场的执行数据贯通,形成“设计—仿真—工艺—装配—验证”的闭环。这对发动机装配提出三重挑战:一是装配工艺需在虚拟环境中完成预验证,提前发现干涉与公差累积问题;二是装配线需具备柔性化能力,以适应多品种、变批量的生产节奏;三是装配过程数据需实时采集与反馈,支撑质量追溯与工艺持续优化。上述要求意味着发动机装配不再仅仅是物理连接工序,而是研发数据的物理实现与反向校验节点。
二、面向智造的发动机装配关键技术
(一)数字化装配工艺设计
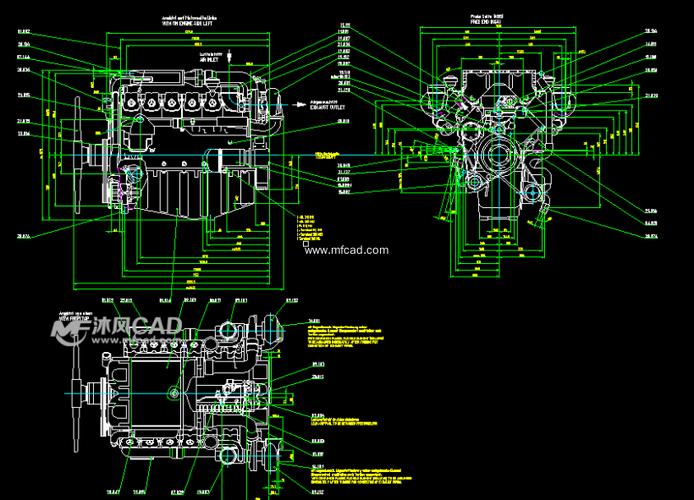
借助三维工艺设计平台,将发动机CAD模型转化为结构化装配工序。每道工序关联零件信息、工装夹具、扭矩参数与检测标准,形成可执行的电子工艺卡。在虚拟环境中进行装配路径规划与人体工程仿真,验证操作空间可达性,减少现场调试时间。工艺设计成果直接下发至装配线终端,消除图纸传递造成的信息损耗。
(二)柔性自动化装配单元
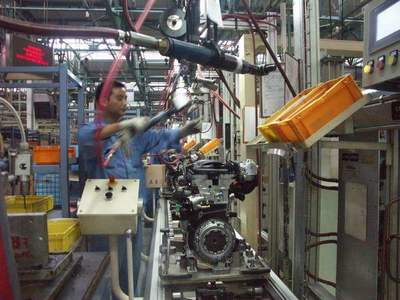
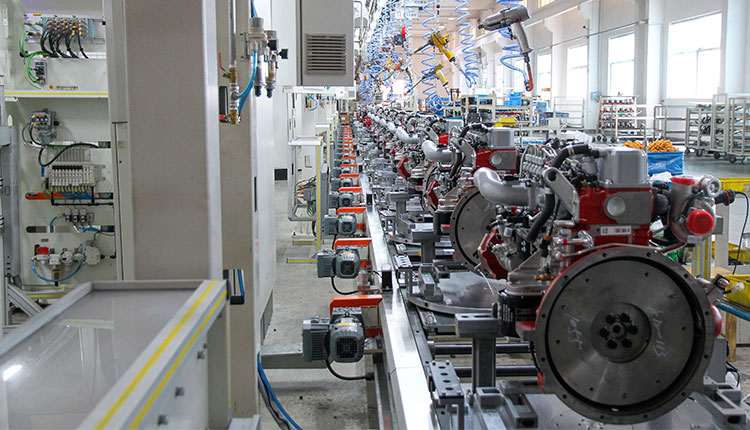
针对发动机品种多样、节拍差异明显的特点,采用“机器人+ AGV + 快换工装”的柔性装配单元。机器人完成缸体上料、螺栓拧紧、密封胶涂覆等重复性高、精度要求严的工序;AGV实现发动机在工位间的按需转运;快换工装使同一单元可在数分钟内切换产品型号。柔性单元的核心在于控制系统依据MES下发的机型指令自动调用对应程序与参数,实现混线生产而不牺牲效率。
(三)扭矩与间隙的智能控制
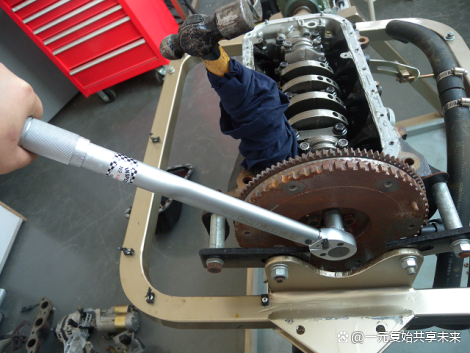
发动机装配中螺栓拧紧质量与关键配合间隙是影响整机性能的核心参数。采用伺服拧紧轴与扭矩-转角法控制策略,实时记录每个螺栓的拧紧曲线,自动判定合格与否并上传至追溯系统。对于曲轴轴向间隙、活塞环端隙等关键尺寸,引入在线测量工位,测量数据自动关联至发动机唯一标识码,形成“一机一档”的间隙数据库。当数据偏离统计控制限时,系统自动触发工艺预警。
(四)装配线数字化孪生与实时监控
构建装配线数字孪生模型,将设备状态、在制品位置、质量数据实时映射至虚拟空间。管理者可通过可视化看板掌握各工位负荷、设备OEE及异常报警。基于历史装配数据,利用回归分析识别影响一次合格率的关键因子,指导工艺参数调整。数字孪生还用于新车型导入前的产能仿真,评估现有线体是否满足新增节拍需求。
(五)质量追溯与防错体系
以发动机序列号为索引,贯通零件批次、装配操作者、设备参数、检测结果的全链条数据。关键工位配置视觉防错与力矩互锁:零件错装或漏装时,系统禁止放行并声光提示;拧紧未达目标值时,工位不释放工件。所有防错逻辑由软件配置实现,随产品换型自动切换,避免人工更改硬件防错装置带来的出错风险。
三、实施路径与保障措施
推进研发智造驱动的发动机装配升级,建议按“工艺数字化—单点自动化—线体柔性化—系统集成化”四步走。首先完成装配工艺的结构化与虚拟验证,夯实数据基础;其次在瓶颈工位部署自动化设备并实现数据采集;再次打通工位间物流与信息流,形成柔性线体;最终将装配执行系统与研发PLM、企业管理ERP集成,构建闭环。保障层面需重视两方面:一是培养既懂装配工艺又具备数据分析能力的复合型人才;二是建立装配数据治理规范,确保数据的完整性、一致性与可追溯性。
四、
研发智造为发动机装配带来的不仅是设备自动化水平的提升,更是工艺知识沉淀方式与质量控制逻辑的重构。通过数字化工艺设计、柔性自动化单元、智能拧紧与间隙控制、数字孪生监控及全链条防错追溯的系统实施,企业能够在保证装配质量一致性的缩短新产品导入周期,增强对市场变化的响应能力。发动机装配的智造转型是一项持续工程,需要在实践中不断迭代工艺模型与数据算法,方能释放研发与制造深度融合的长期价值。