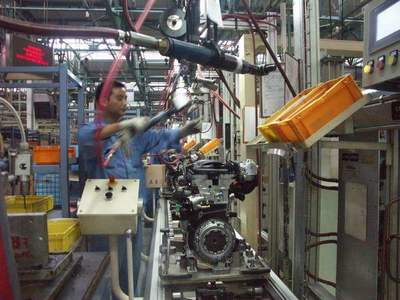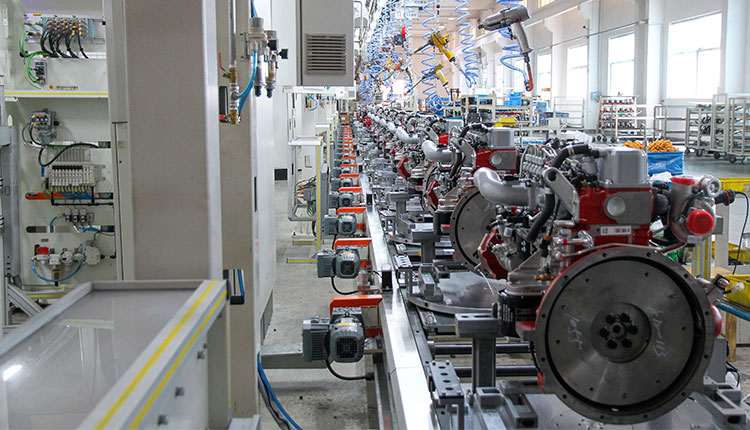
发动机气缸盖的装配是发动机装配过程中至关重要的环节,其装配质量直接影响到发动机的密封性、动力性、经济性和可靠性。气缸盖负责封闭气缸上部并与活塞共同形成燃烧室,同时承载着进排气道、气门机构、火花塞或喷油器等关键部件。本文将系统阐述气缸盖装配的工艺流程、关键技术要点及注意事项,为发动机装配实践提供参考。
一、装配前的准备工作
- 零件清洗与检查:所有气缸盖、气缸体、螺栓、垫片等零件必须彻底清洗,去除油污、积碳和毛刺。检查气缸盖有无裂纹、变形,可用直尺和塞尺检测平面度,一般要求误差不超过0.05mm。气缸体上平面也应检查清洁度和平整度。
- 零件配套与质量确认:确认气缸垫型号与发动机匹配,检查缸垫表面无破损、变形。检查气缸螺栓的螺纹是否完好,对于塑性区域螺栓(TTY螺栓)需要测量自由长度或检查是否达到使用极限,必要时更换新螺栓。
- 工具准备:准备扭力扳手(需定期校准)、角度测量仪、清洁布、密封胶等。装配场地应清洁无尘。
二、装配工艺流程
- 安装定位销:在气缸体上安装定位销,确保气缸盖与气缸体准确对位,避免安装偏移。
- 放置气缸垫:将气缸垫正确放置在气缸体上平面,注意安装方向标记(如“TOP”或“FRONT”),确保水道、油道孔对齐,不得装反。对于多层钢垫,需检查其表面清洁无异物。
- 吊装气缸盖:使用起重设备平稳吊装气缸盖,缓慢下落至定位销上,避免碰撞。注意气缸盖方向,进排气道位置应与缸体对应。
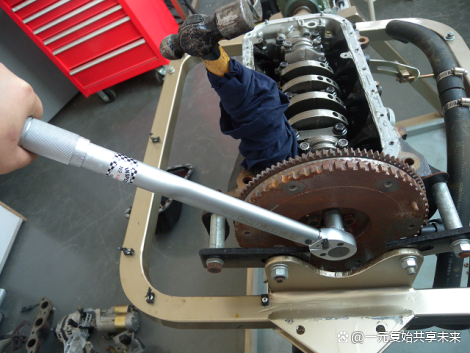
- 螺栓拧紧:这是装配的核心步骤。气缸盖螺栓必须按照规定的顺序和扭矩分步拧紧。通常采用从中间向两侧交叉对称的顺序(如:先中间两螺栓,再对角线扩展)。典型拧紧工艺为:第一步,按顺序将螺栓拧至规定扭矩的50%(如30N·m);第二步,拧至规定扭矩(如60N·m);第三步,使用角度测量仪继续旋转规定角度(如90°),或按厂家要求执行多步扭矩+角度控制。对于铝合金缸盖,冷态拧紧后需在发动机达到工作温度后复查扭矩(热紧),但现代发动机多采用一次性拧紧至塑性变形,不需复紧。必须使用校准过的扭力扳手,并记录每个螺栓的拧紧数据。
- 安装其他部件:螺栓拧紧后,安装气门室罩盖、火花塞(汽油机)或喷油器(柴油机)、进排气歧管等。注意密封垫的安装,涂抹适量密封胶于指定位置。
三、关键控制点与常见问题
- 扭矩控制:扭矩不足会导致漏气、冲垫;扭矩过大可能引起螺栓断裂或缸盖变形。必须严格按照维修手册规定执行,不同材质缸盖(铸铁/铝)扭矩值不同,铝缸盖通常采用更精细的扭矩+角度法。
- 拧紧顺序:错误的拧紧顺序会导致缸盖受力不均,引起变形或密封失效。必须遵循对角线交叉、由中间向两端的顺序。
- 清洁度:任何杂质(如旧垫片残留、油污)都会影响密封效果。装配前应使用无绒布清洁结合面。
- 气缸垫选择:必须使用原厂或同等质量的气缸垫,不可重复使用一次性缸垫。
- 螺栓复用:塑性螺栓(TTY)原则上一次性使用,拆卸后需更换。若维修手册允许复用,需测量螺栓长度,超出极限则更换。
四、装配后的检验
装配完成后,应检查各部件安装到位,无遗漏工具或零件。进行发动机初期运转测试,检查有无漏水、漏油、漏气现象。必要时进行气缸压力测试,确保密封良好。
气缸盖装配是发动机装配中的精密作业,要求操作者具备严谨的态度和规范的技能。从零件清洗、螺栓拧紧到最终检验,每一个环节都不可忽视。严格执行标准工艺,才能保证发动机的装配质量,延长其使用寿命,确保发动机高效可靠运行。